Beutelmotiv, Prägefläche und gewünschter Effekt geben die Richtung vor.
Bewertet werden Material und Bearbeitungsstand vor der Beutelherstellung. Fertige Beutel zeigen den Effekt, nicht die direkte Zuführung geformter Beutel.
Standard-Prägefläche 240 × 240 mm; Druckbedarf anhand von Motiv und Betriebsbedingungen klären.
Großflächige Hochdruck-Flachprägung; Fläche und Presskraft für Standard, A und B getrennt prüfen.
Stationen und Verfahren
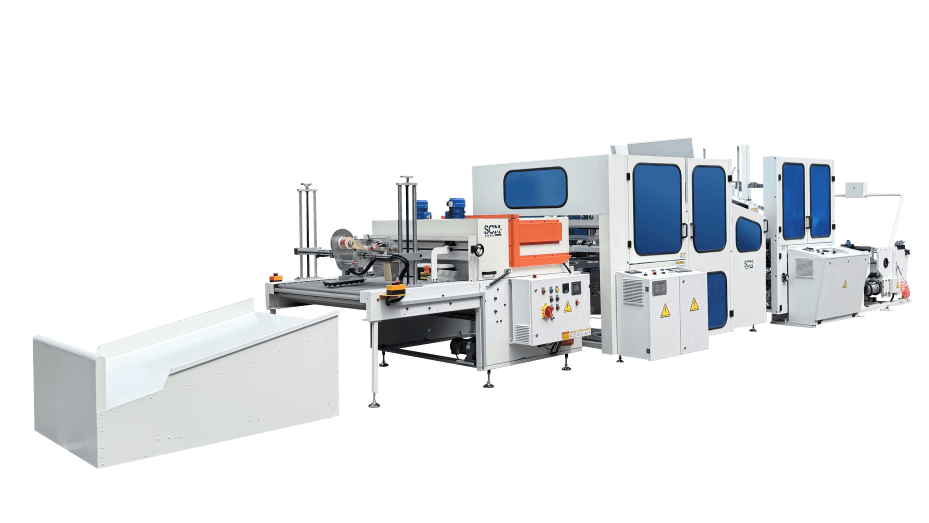
Standardmäßig zwei Foliengruppen; die letzte Station kann auch Fenster stanzen. Zusätzliche Gruppen und Kombinationen abstimmen.
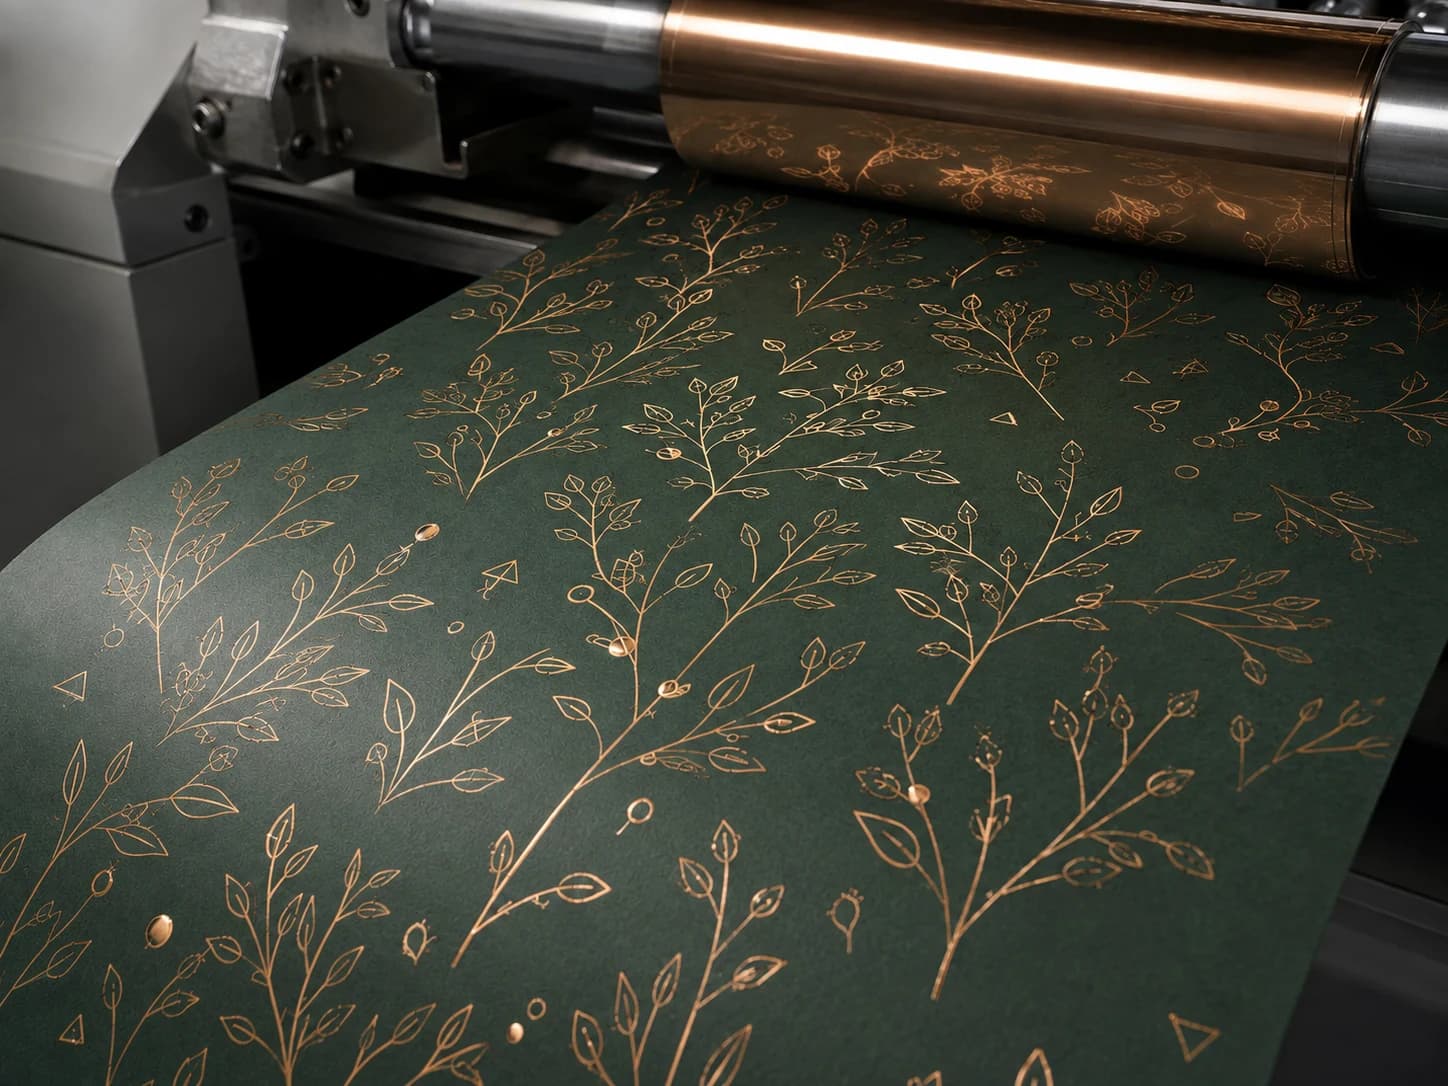
Folien- und Strukturprägung; längs / quer laufende Folien und Gruppenzahl nach Variante und Konfiguration.
Zuführung und Ausgabe
Von Rolle zu Rolle prägen / Fenster stanzen; Bahnzug, Druckmarken und nachfolgende Beutelherstellung prüfen.
Rollenzuführung, Aufwickeln oder Bogenausgabe nach Konfiguration. Geformte Beutel und Schachteln sind keine Standardzuführung.
Eckdaten und Einsatzbedingungen
TJM1000
Übliche Betriebstaktzahl (Richtwert)
30–180 Zyklen/minAbhängig von Prägefläche, Rapportlänge und Material
Maximale Bahngeschwindigkeit
Bis zu 75 m/minAbhängig von Rapportlänge und Betriebsbedingungen
Registergenauigkeit des Prägemotivs
±0,5 mmMit tatsächlicher Registermarke, tatsächlichem Material und tatsächlicher Bahnspannung prüfen
Maximale mechanische Taktfrequenz
Bis zu 220 Zyklen/minMechanische Grenze; tatsächlicher Takt abhängig von Material, Motiv und Betriebsbedingungen
TJQ1200
Prägetaktzahl
Standard: 20–130 Zyklen/min; A: 20–120 Zyklen/min; B: 20–130 Zyklen/minAbhängig von Prägefläche, Rapportlänge und Material
Maximale Prägefläche
Standard: 600 × 1200 mm; A: 580 × 1140 mm; B: 800 × 1200 mmStandardmaße sind Länge × Breite; A/B-Formate anhand von Motiv, Material und gewählter Ausstattung bestätigen
Nennpresskraft
Standard: Ca. 150 tNur für Standard bestätigt; A/B-Tonnage muss ausführungsspezifisch bestätigt werden
Registergenauigkeit zwischen Prägung und Druckbild
±0,5 mmAbhängig von Registermarken, Bahnspannung, Materialstabilität und Einrichtung
01
Maschinen zur Weiterverarbeitung flexibler Verpackungen
Nach Prozessstufe wählen: TJM1000 Standard hat 2 Heißfolienprägestationen + 1 separate Fensterstanzstation; andere Kombinationen nach Auftrag. Nachfolgende Kaschierung bildet das transparente Fenster. MQ630 stanzt fertige Beutel nach der Beutelherstellung; Material und Prozessübergänge prüfen.
Wählen Sie die nächstliegende Weiterverarbeitungsaufgabe
MUSTERABGLEICH · SCHNELL ERKENNEN
Finden Sie das Beutelformat, das Ihrem Produkt am nächsten kommt
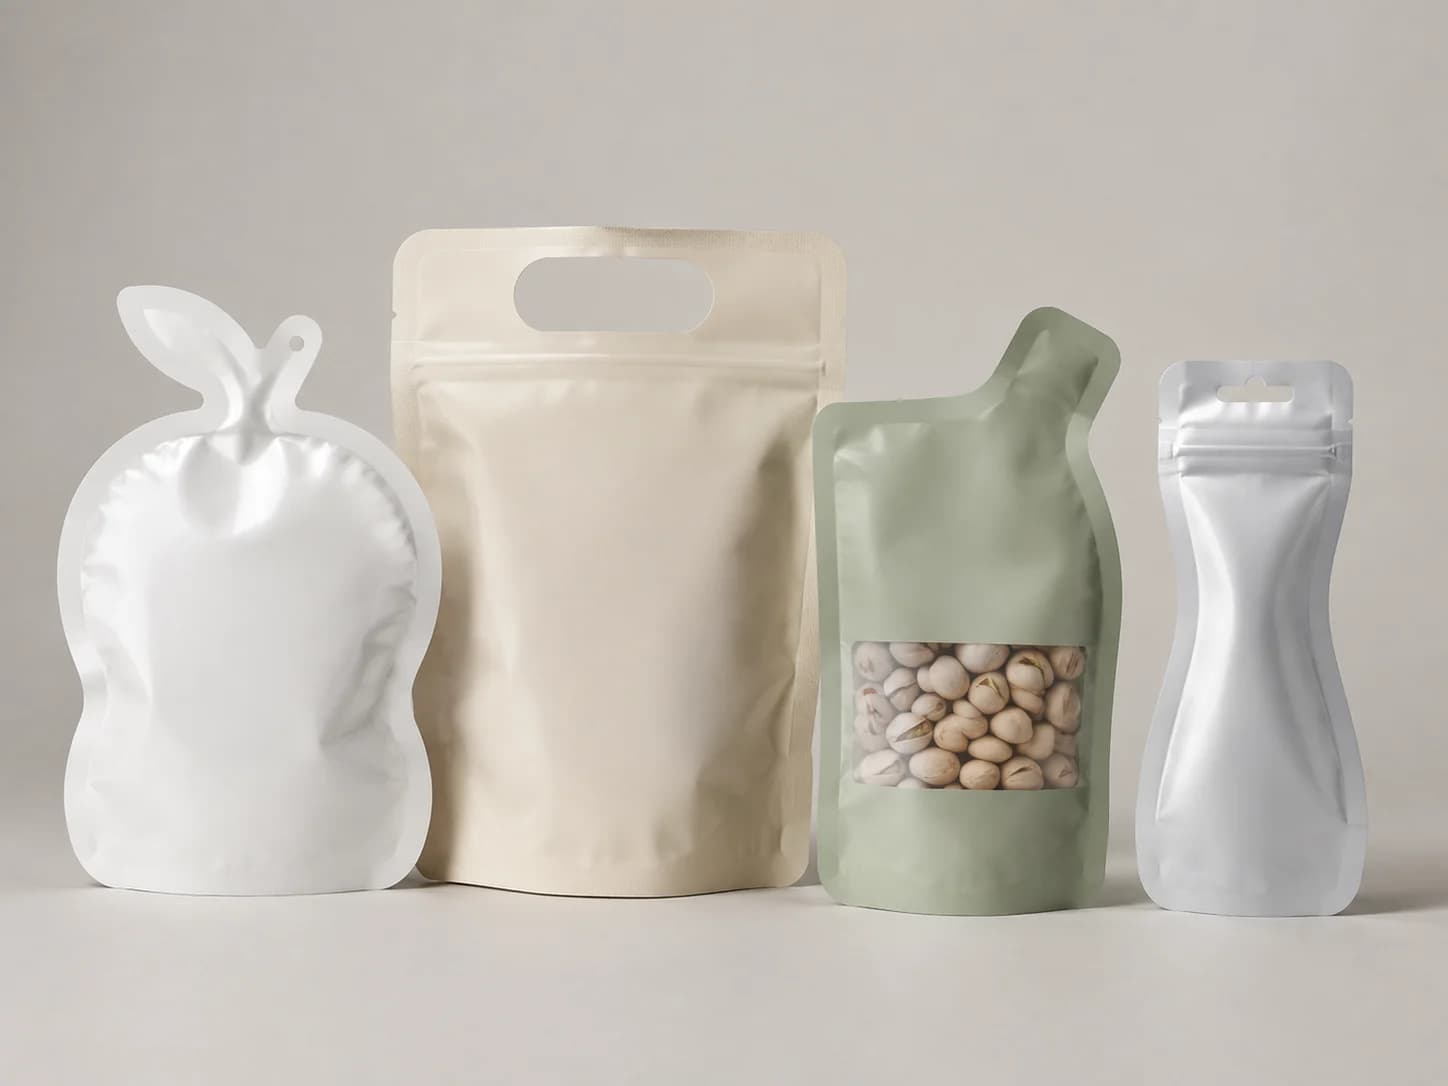
01Standbodenbeutel mit Reißverschluss
02Folienprägung und transparente Fenster
03Transparente Fenster und Reißverschlussformate
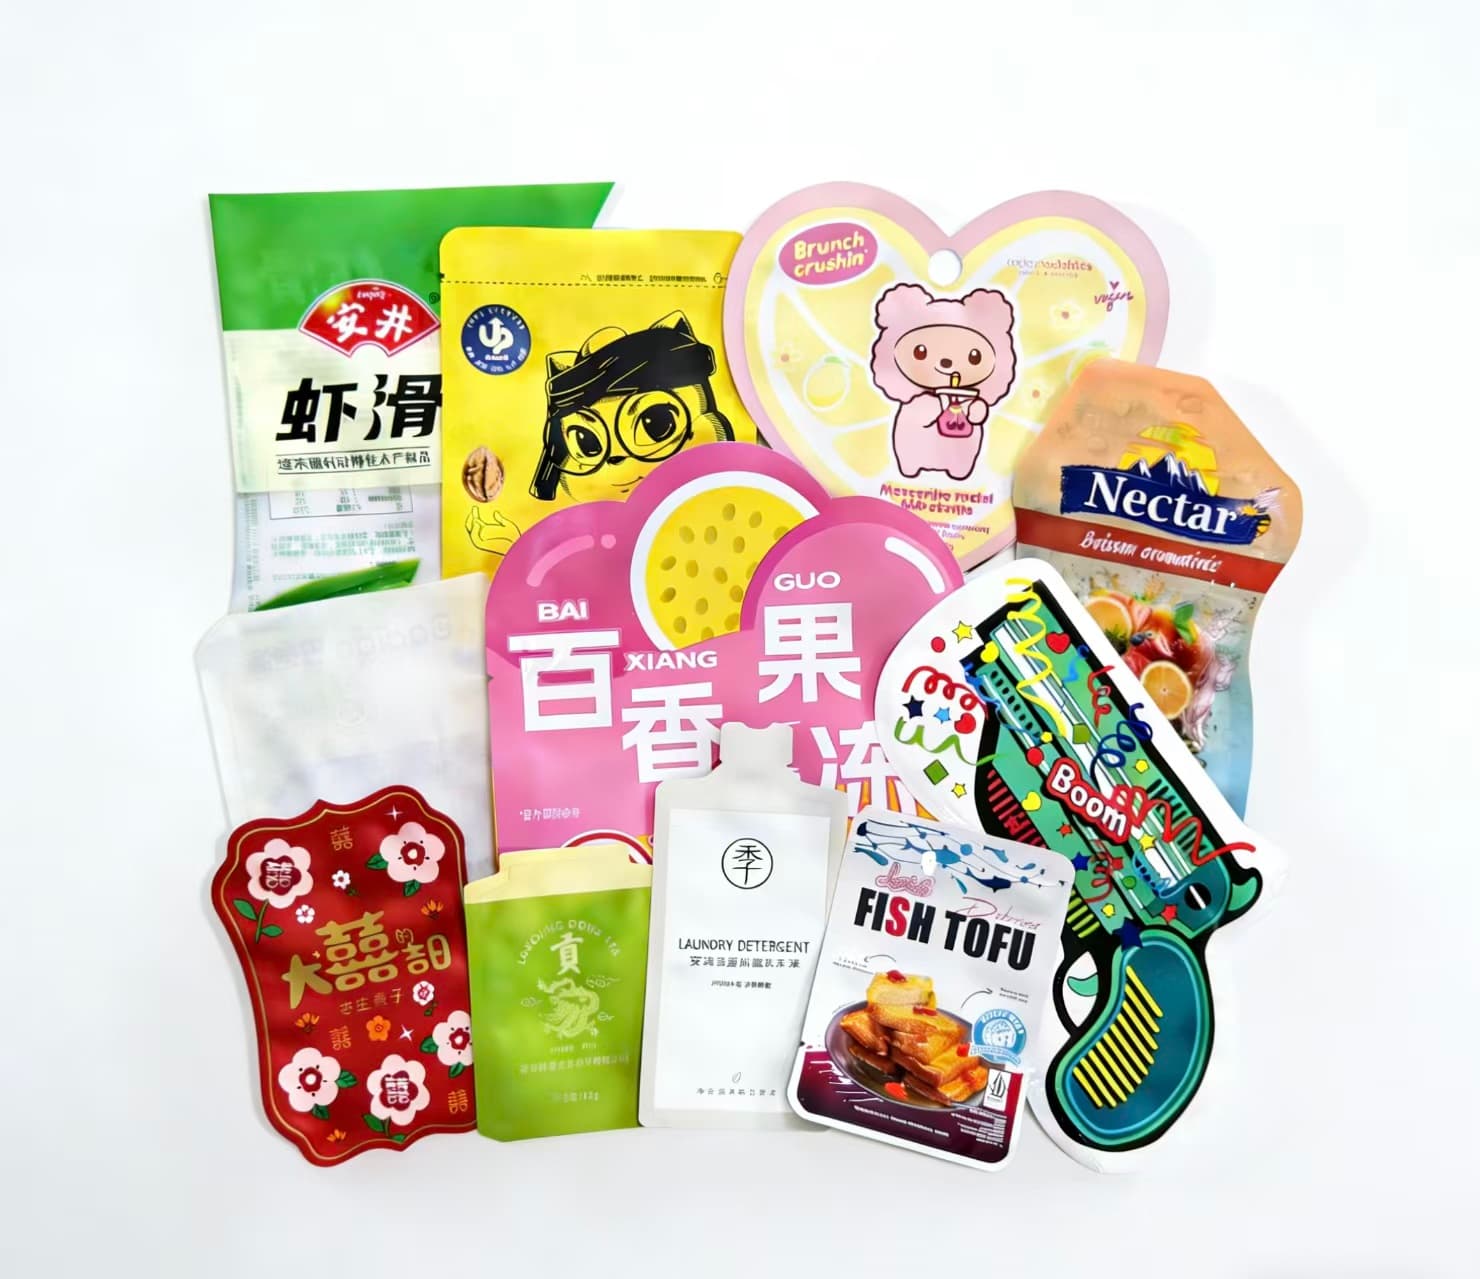
04Gestanzte Formkonturen
05Geformte flexible Beutelformate
01Standbodenbeutel mit Reißverschluss
02Folienprägung und transparente Fenster
03Transparente Fenster und Reißverschlussformate
04Gestanzte Formkonturen
05Geformte flexible Beutelformate
Die Fotos zeigen physische Muster. Die übrigen Darstellungen helfen nur, Beutelformate und Verfahren zu erkennen; sie sind weder Kundenfälle noch Produktionsergebnisse oder Leistungsnachweise der Maschine. Material, Aufbau, Größe und Maschineneignung müssen technisch geprüft werden.
Prozessweg 01
Mein Beutel benötigt ein transparentes Fenster
Zuerst wird die bedruckte Bahn mit Folie veredelt und das Fenster ausgestanzt; anschließend bildet die Kaschierung das transparente Fenster.
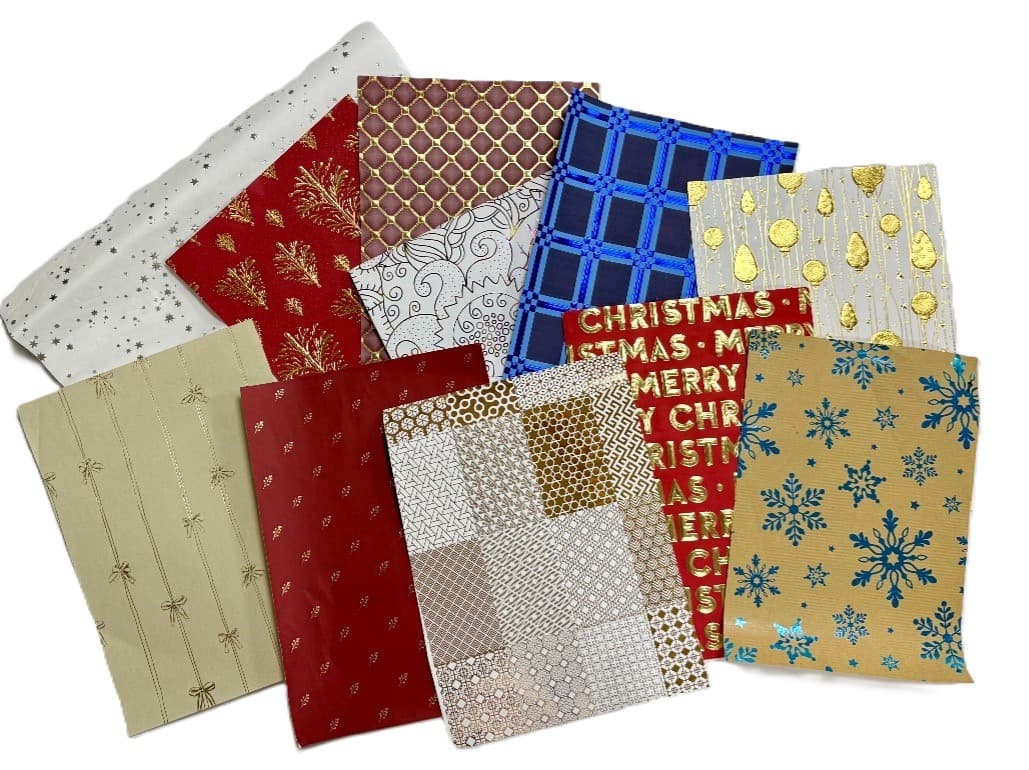
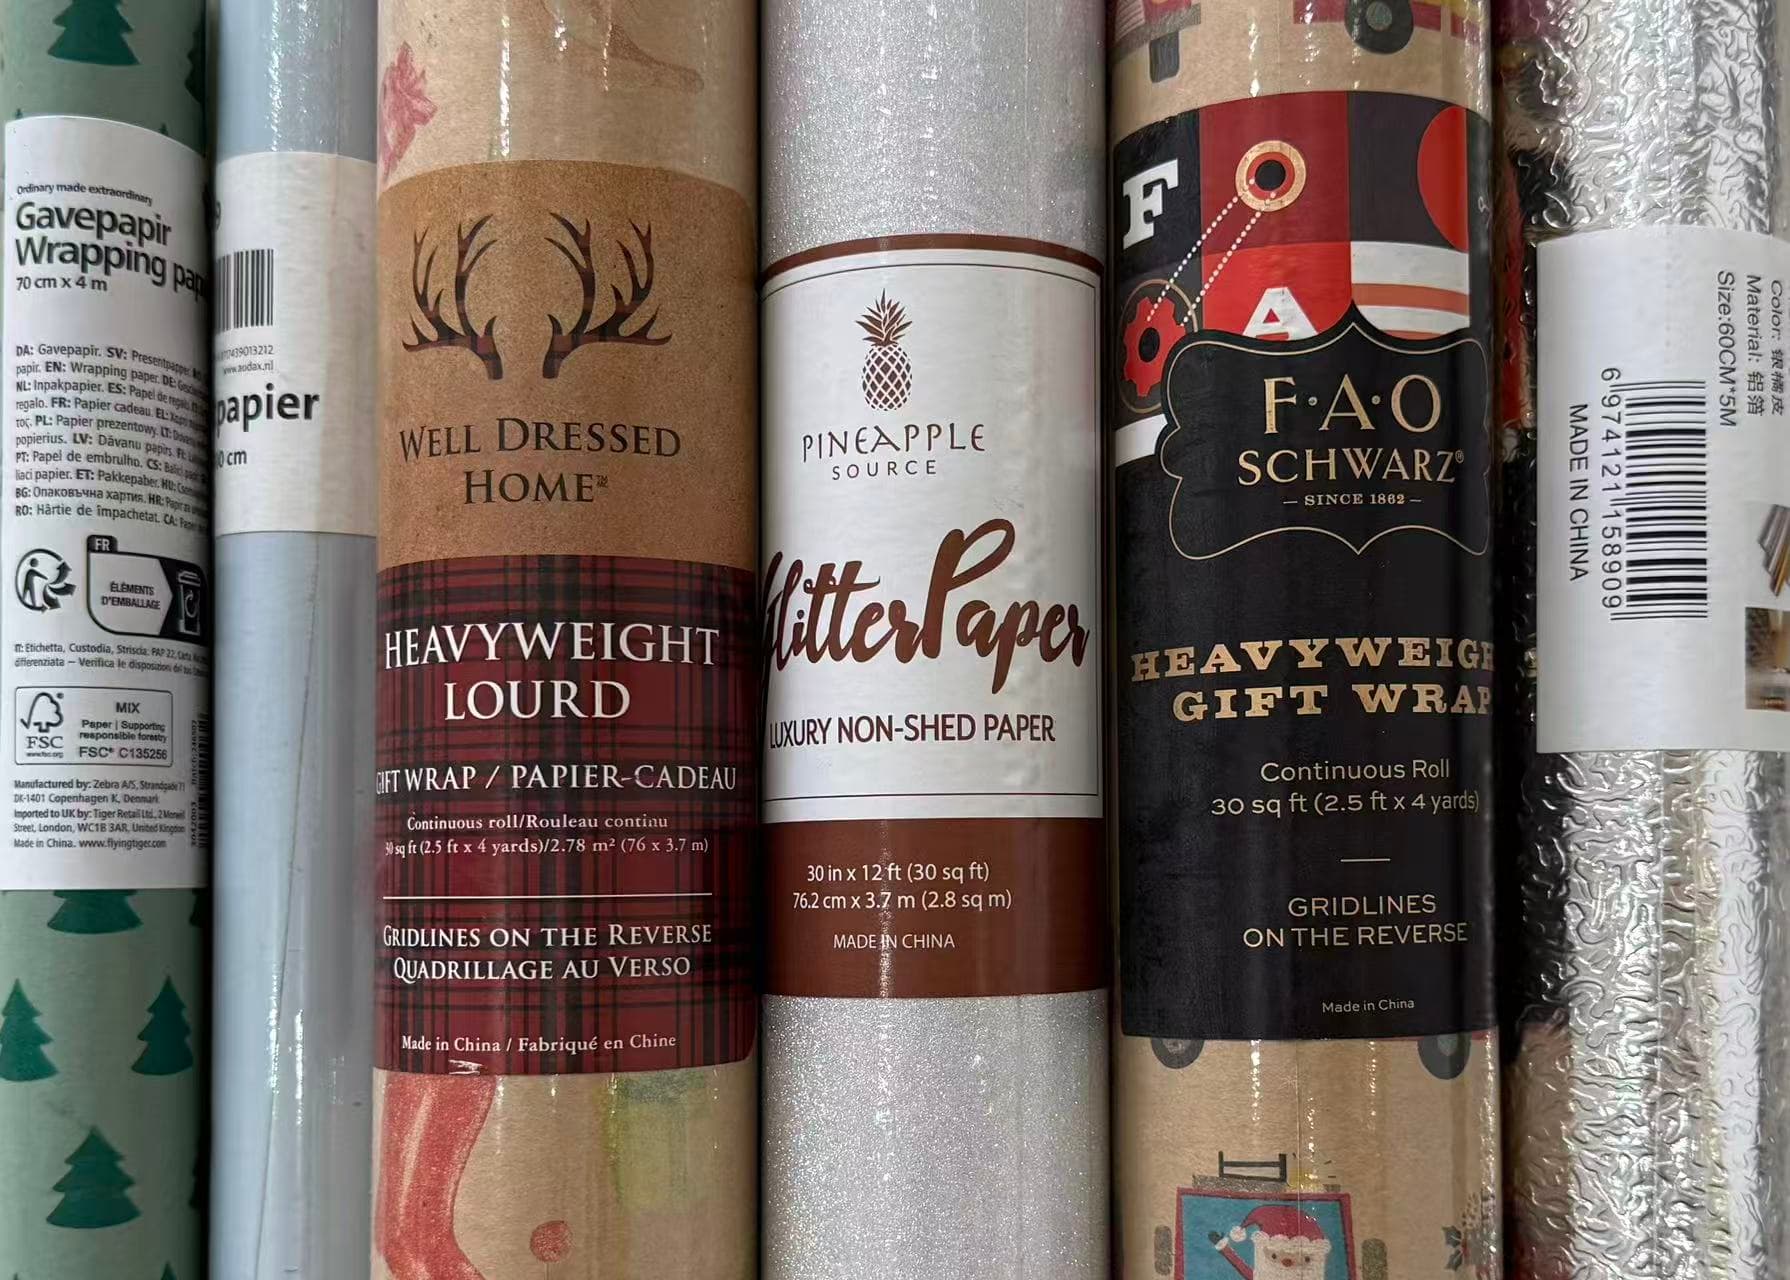
Geschenkpapier ist ein typisches Anwendungsbeispiel. TJQ1200 wird für Heißfolienprägung oder Prägung auf Papier, Vliesstoff, Folie, Leder und Papier-Kunststoff-Verbundbahnen geprüft. FJ/FJS1050 rollt Papier um und übernimmt je nach Ausstattung Verpackung und Etikettierung. Ausgangspunkt sind Material, gewünschter Effekt und Ausgabeformat.
Wählen Sie die nächstliegende Weiterverarbeitungsaufgabe
MUSTERABGLEICH · SCHNELL ERKENNEN
Finden Sie Rollenformat und Oberflächeneffekt, die Ihrem Produkt am nächsten kommen
01Geschenkpapierdesigns
02Oberflächeneffekt der Folienprägung
03Geprägter Oberflächeneffekt
04Umgerollte Geschenkpapierrollen
05Schrumpfverpackte Fertigrollen
01Geschenkpapierdesigns
02Oberflächeneffekt der Folienprägung
03Geprägter Oberflächeneffekt
04Umgerollte Geschenkpapierrollen
05Schrumpfverpackte Fertigrollen
Die Fotos zeigen physische Muster. Die übrigen Darstellungen helfen nur, Rollenformate und Oberflächenverfahren zu erkennen; sie sind weder Kundenfälle noch Produktionsergebnisse oder Leistungsnachweise der Maschine. Papierart, Grammatur, Oberfläche, Größe und Maschineneignung müssen technisch geprüft werden.
Prozessweg 01
Anwendungsbeispiel | Geschenkpapier veredeln und Fertigrollen verpacken
Zuerst wird Folie aufgebracht oder geprägt; anschließend wird gemäß den Anforderungen an die Fertigrolle umgerollt, eingeschweißt und etikettiert.
Vergleichen Sie echte Fertigprodukte, um Ihr Ziel zu klären.
Entdecken Sie Muster auf den zugehörigen Maschinenseiten
Beginnen Sie mit Mustern auf den zugehörigen Maschinenseiten und Fertigungsbildern im Nachweisbereich. Für die Beurteilung Ihres Materials müssen Prüfprotokolle zur Maschine, Konfiguration und Betriebsbedingung passen.
Beginnen Sie bei Ihrem Prozess
Beschreiben Sie Material und Ziel für das Technikteam.
Eine technische Anfrage legt Preis, Lieferzeit oder Eignung nicht automatisch fest.